


Каталог
-
Крепёжные изделия
- Фундаментный болт
-
Шпилька
- Шпилька ГОСТ 9066
- Шпильки ГОСТ 22034-76
- для фланцев
- Шпильки стальные
- Шпилька полнорезьбовая DIN 975 / DIN 976 (нержавеющая сталь A2)
- Шпильки ГОСТ 22032-76
- Шпилька ГОСТ 22039-76 с ввинчиваемым концом длиной 2d. Класс точности А
- Шпилька ГОСТ 22040-76 с ввинчиваемым концом длиной 2,5d. Класс точности В
- Шпилька ГОСТ 22041-76 с ввинчиваемым концом длиной 2,5d. Класс точности А
- Шпилька ГОСТ 22042-76 для деталей с гладкими отверстиями. Класс точности В
- Шпилька ГОСТ 22043-76 для деталей с гладкими отверстиями. Класс точности А
- Шпилька полиамидная (капролоновая) капролон/полиамид ПА-6
- Шпилька полнорезьбовая DIN 975 / DIN 976 (высокопрочная 8.8)
- Шпилька полнорезьбовая DIN 975 / DIN 976 (высокопрочная 10.9)
- Шпилька полнорезьбовая DIN 975 / DIN 976 (высокопрочная 12.9)
-
Гайки
- Высокопрочные
- Латунные
- Нержавеющие
- DIN1587 А2 Гайка колпачковая шестигранная высокая нержавеющая
- DIN 934 A2 Гайка шестигранная из нержавеющей стали
- Гайка нержавеющая шестигранная с зубчатым фланцем DIN 6923 (А2)
- Гайка шестигранная нержавеющая самоконтрящаяся низкая с нейлоновым кольцом DIN 985 (А2)
- Гайка нержавеющая корончатая DIN 937 шестигранная (А2)
- Большие размеры
- Болты
-
Винты
- DIN 7991 Винт потайной с внутренним шестигранником нержавеющая сталь (А2)
- DIN 316 Винт-барашекнержавеющая сталь A2, AF с американской формой лепестков нерж. сталь
- DIN 551 Винт установочный нержавеющая сталь А2, с плоским концом и прямым шлицем
- DIN 553 Винт установочный с прямым шлицем и коническим концом нержавеющая сталь А2
- DIN 6912 Винт нержавеющий цилиндрический с внутренним шестигранником нержавеющий, нерж. сталь А2
- DIN 7984 Винт с низкой цилиндрической головкой под шестигранник нержавеющая сталь
- DIN 7985 Винт нержавеющий с полукруглой головкой и крестообразным шлицем, нерж. сталь А2
- Анкерные тяги
- Путевые стяжки
- Анкерные блоки
- Бобышка
- Закладные детали
- Изготовление нестандартных деталей
- Металлообработка
- Химический анализ изделий
- Весовое оборудование
- Штампы и пресс формы
- Лабораторная посуда (фторопласт-Ф4)
Соединение с болтами высокой прочности
Соединения с болтами высокой прочности необходимо рассчитывать исходя из того, что сила, которая действует в стыках и прикреплениях, передается только через трение, которое возникает при соприкосновении плоскостей соединяемых элементов за счет натяжения болтов высокой прочности. К тому же продольное распределение возникающей силы необходимо считать как равномерное.
Для определения расчетного усилия Qbh, воспринимаемого поверхностями трения элементов, участвующих в соединении при их стягивании с использованием одного болта высокой прочности необходимо использовать формулу:
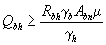 ,
В данной формуле:
- Rbf
- μ это коэффициент трения, который определяют, используя таблицу 36;
- γh;
- Аbn это площадь сечения, используемого болта (нетто), ее определяют, используя таблицу 62;
- γbn, используемых болтов, количество которых должно обеспечивать восприятие расчетного усилия. Принимается равным:
- Если п меньше 5, то 0,8;
- Если п больше 5, но меньше 10 – 0,9;
- Если п больше 10, то коэффициент равен 1,0.
При этом для определения необходимого количества болтов в случае воздействия на соединение продольной силы необходимо использовать формулу:
 ,
В данной формуле k это конкретное количество поверхностей трения в рассчитываемом соединении.
Натяжение болтов высокой прочности производится за счет осевого усилия, Р = RbhAbn.
На прочность соединяемые элементы рассчитываются исходя из того, что они несколько ослаблены отверстиями, которые проделывают для болтов высокой прочности. При этом необходимо учитывать то, что часть усилия (почти половина), которое воздействует на каждый из болтов, передается за счет сил трения.
Проверка ослабленных сечений осуществляется:
- На площади сечения Ап (нетто) при воздействии динамических нагрузок;
- На площади сечения А (брутто), если Ап больше или равно 0,85А при статических нагрузках;
- Либо на так называемой условной площади, Ас = 1,18An при Аn < 0,85А при статических нагрузках.
Таблица 36
| Способы, используемые для обработки поверхностей перед их соединением | Способ, применяемый для регулирования силы натяжения болтов в соединении | Коэффициент трения μ | Коэффициенты надежности γh как при определенной нагрузке, так и в случае отличия номинальных диаметров самих отверстий и непосредственно болтов δ, мм | |
| Динамической нагрузке и при δ = 3-6; статической нагрузке и при δ = 5-6 | динамической нагрузке и при δ = 1; статической нагрузке и при δ = 1-4 | |||
| 1. Дробеметный способ очистки или дробеструйный способ очистки двух поверхностей без проведения консервации | По М | 0,58 | 1,35 | 1,12 |
| - « - α | 0,58 | 1,20 | 1,02 | |
| 2. То же самое, но уже с консервацией (металлизацией, путем распыления алюминия или цинка) | - « - М | 0,50 | 1,35 | 1,12 |
| - « - α | 0,50 | 1,20 | 1,02 | |
| 3. Дробью одной из двух поверхностей с консервацией и использованием полимерного клея, а также посыпкой поверхности карборундовым порошком и обработка стальными щетками без последующей консервации - другой поверхности | - « - М | 0,50 | 1,35 | 1,12 |
| - « - α | 0,50 | 1,20 | 1,02 | |
|
|
|
|
| |
|
|
|
|
| |
|
|
|
|
| |
| 4. Газопламенная очистка двух обрабатываемых поверхностей без их проведения консервации | - « - М | 0,42 | 1,35 | 1,12 |
| - « - α | 0,42 | 1,20 | 1,02 | |
| 5. Обработка стальными щетками обеих поверхностей без проведения консервации | - « - М | 0,35 | 1,35 | 1,17 |
| - « - α | 0,35 | 1,25 | 1,06 | |
| 6. Без какой-либо обработки | - « - М | 0,25 | 1,70 | 1,30 |
| - « - α | 0,25 | 1,50 | 1,20 | |
Примечания. 1. Способ, при помощи которого осуществляется контроль степени натяжения болтов по М подразумевает, что регулирование осуществляется по моменту закручивания, а по α – исходя из угла поворота гайки.
2. Возможно применение других способов обработки поверхностей, если они гарантируют значение коэффициентов трения μ не менее тех, которые указанны в приведенной таблице.
